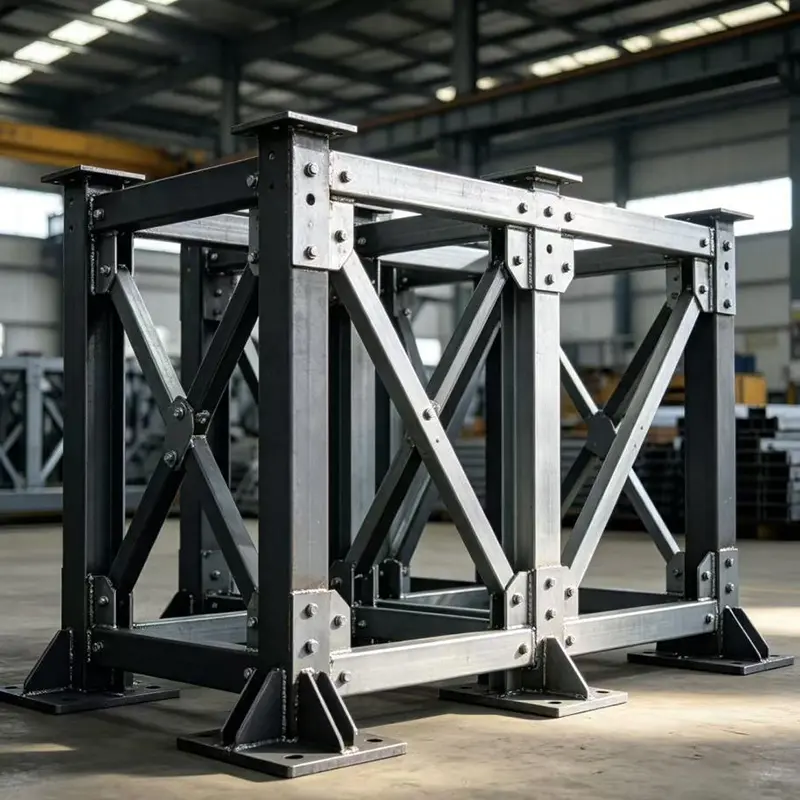
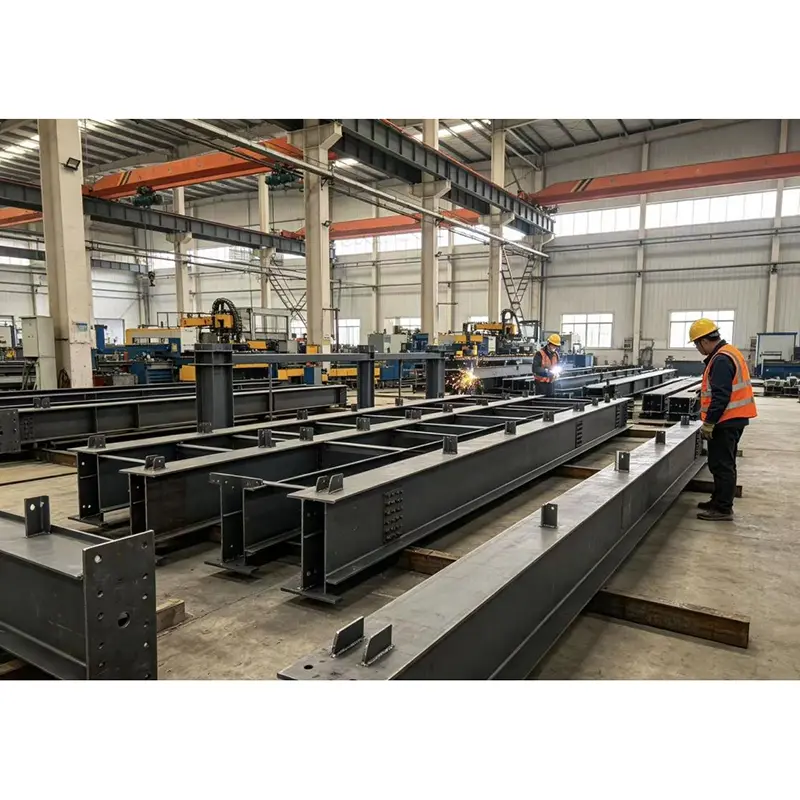
Guojian-producenten påtager sig behandlingen af bygningshovedstålkonstruktioner og forskellige specialformede ikke-standard stålkomponenter, herunder portalstålrammer, kasseformede bjælker og søjler, udstyrs bærende baser, byggemezzaniner, udendørs vedligeholdelsesstålstiger, rørledningsstøtter osv. Stålkonstruktioner er ikke standardiserede færdige produkter; alle færdiggøres baseret på byggeplaner gennem detaljeret tegning, skæring, montage, svejsning, huldannelse osv., og de fleste processer afsluttes i fabrikkens lokaler. Efter at de færdige produkter er transporteret til projektstedet, løftes og samles de direkte, hvilket effektivt reducerer svejseoperationer i store højder. For kemiske anlægsområder, friluftsmiljøer med høj luftfugtighed og almindelige indendørs værksteder kan forskellige niveauer af beskyttelsesordninger matches. Vi har deltaget i adskillige nye fabriksbyggerier, fabriksrenoveringer og lagerbygningsprojekter og er bekendt med vanskelighederne ved løft og montering på stedet, og kan give optimeringsforslag til eksisterende procesfarer i de originale tegninger for at undgå monteringsforskydning på stedet og installationshindringer og andre konstruktionsproblemer.
Fortolkning af bygningsstålkonstruktioner
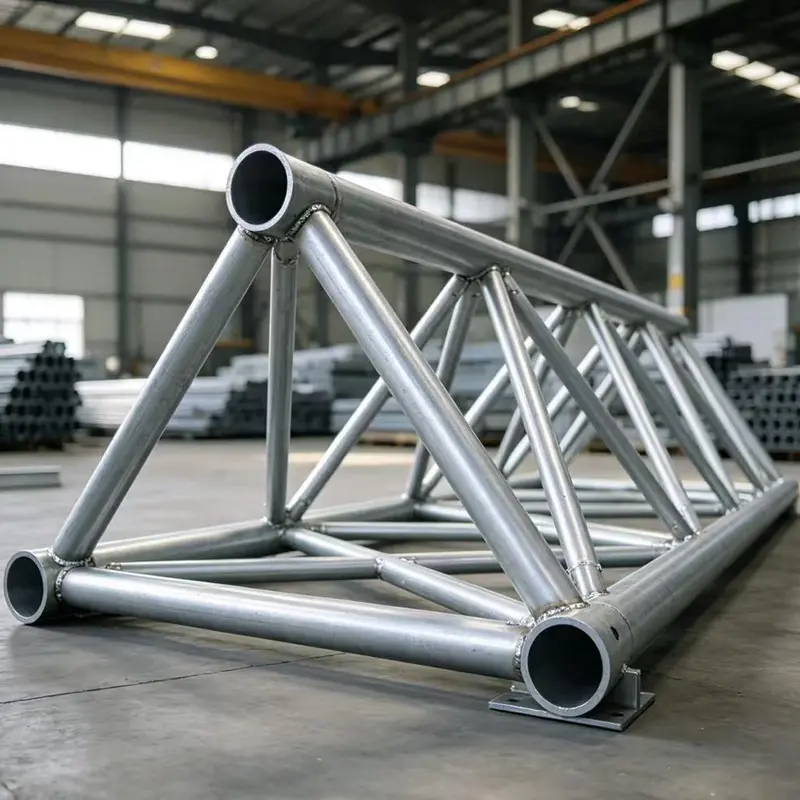
Bygningsstålkonstruktioner er et teknisk strukturelt system, der bruger stål som den vigtigste bærende komponent. De er sammensat af H-formet stål, kasseformede søjler, bærende stålbjælker, sidestøtte, afstivningsplader og diverse tilslutningstilbehør, samlet ved hjælp af højstyrkebolte eller smeltesvejsning, og bærer bygningens egen vægt, vind- og snebelastninger samt udstyrs dynamiske og statiske belastninger. Sammenlignet med traditionelle betonkonstruktioner har stålkonstruktioner lavere egenvægt, fremragende antideformationsevne og behøver ikke at vente på, at beton hærder og størkner. De kan tjene som den vigtigste bærende ramme for hele bygningen eller fungere som udstyrsbaser, vedligeholdelsespassager og overliggende korridorer og er meget velegnede til ingeniørprojekter med store spændvidder, tunge belastninger og trange tidsplaner. Vores stålkonstruktionsserie omfatter produkter som f.eksTruss stål strukture, Speciel kraftig stålkonstruktion, og andre.
Reference for komponentvalg
For forskellige projektforhold skal tilsvarende stålspecifikationer og forarbejdningsplaner matches. Udvælgelsesprocessen tager hovedsageligt hensyn til følgende forhold:
1. Faktisk belastning af ingeniørprojektet: inklusive bygnings egenvægt, køretøjsbelastning, udstyrsvægt, lokale vind- og sneparametre osv., for at vælge tykkelsen af plader og profiler;
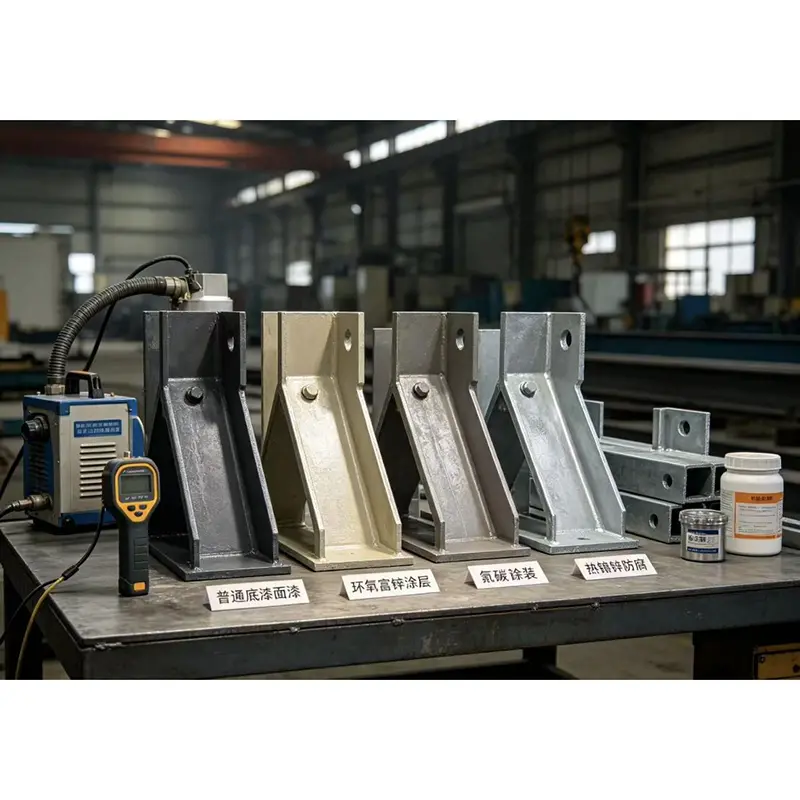
2. Projektets placering: indendørs tørre værksteder kan bruge almindelige antirustbelægninger; udendørs udendørs miljøer kræver tykke anti-rust lag; kemiske korrosionsområder bør prioritere varmgalvaniserende anti-korrosionsprocesser;
3. Byggeforhold på stedet: løftekapacitet på stedet, transporthøjde og breddegrænser, vil bestemme demonteringsmetoden for komponenter, store stykker kan opdeles i flere enheder til fabriksproduktion og derefter samles på stedet;
4. Planlægning af senere brug: Hvis bygningen har efterfølgende udvidelses- eller lagtilsætningskrav, bør strukturelle reserver reserveres i den tidlige udvælgelsesfase.
Anvendelsesscenarier for implementering
De forarbejdede stålkomponenter er meget udbredt i industriel infrastruktur og kommunale støtteområder. I tung industriværkstedskonstruktion er de forarbejdede stålkonstruktioner som den primære bærende ramme velegnet til kontinuerlige tunge belastninger, der bringes af krandrift og tung maskinplacering; i logistikopbevaringsprojekter skabes store lagerhuskroppe for at opnå interne få eller endda ingen kolonnepladser, hvilket forbedrer lagerstablingsudnyttelsen; i fabriksrenovering og udvidelsesprojekter bruges de til at bygge nye mezzaniner, udstyrsoperationsplatforme, stålstiger og forskellige rørledningsstøtter; i kommunale projekter bruges de til gangbroer, indgangsoverdækninger og små konstruktioner. For kemikalieparker med høje korrosionsniveauer vil vi opgradere hele anti-korrosionsprocessen for at sikre en langsigtet stabil service af komponenter.
Produktionsproces flow af hele sættet
Råmaterialer verificeres først for materialecertificeringsdokumenter, prøvetest udføres på ydeevnen af profiler og plader, og ukvalificerede råvarer returneres direkte. Produktionsprocessen er som følger: detaljeret tegning og adskillelse af tegninger → skæring og trimning af CNC-udstyr → korrektion og nivellering af komponenter → montering og montering af komponenter → svejsning → ikke-destruktiv test af nøglesvejsesømme → slibning og rensning af grater og svejseslagge → rustfjernelsesbehandling af forzinkning/varmebehandling → belægnings-/opvarmningsbeskyttelse nummerering og mærkning til opbevaring.
Alle nøgleprocesser beholder inspektionsregistre, og kunder kan anmode om at få adgang til relevant inspektionsmateriale.
Nøglepunkter i kvalitetskontrol
Kvalitetsinspektionen løber gennem hele produktionsprocessen, ikke kun i den endelige produktfase. Under materialeindtastningsprocessen kontrolleres mærket og de mekaniske egenskaber; efter skæring inspiceres størrelsesafvigelserne af dele; Efter at svejsningen er afsluttet, udføres ultralydstestning af nøgledele for at kontrollere for interne porer og revner i svejsesømmene; rustfjernelsesprocessen styrer rustfjernelsesstandarden; malingsprocessen styrer tykkelsen af malingsfilmen; og det færdige produkt-stadium kontrollerer igen den overordnede form, hulpositioner og komponentnumre. Alle ikke-overensstemmende arbejdsemner vil blive behandlet separat til efterbearbejdning og vil ikke blive inkluderet i emballerings- og forsendelsesprocessen. Vi støtter også kunder i at betro tredjepartsinstitutioner til at udføre inspektioner på stedet og udstede formelle inspektionsrapporter til projektaccept.
Projektsamarbejde Forklaring
Vi har dedikeret teknisk personale, som vil interface med kundetegninger og udføre feasibility-vurderinger af processen. Vi bearbejder ikke blot efter tegningerne, men kommer også med forbedringsforslag baseret på produktions- og løfteforhold. Vi kan påtage os både store batchkomponenter og små uregelmæssige ikke-standarddele. Under projektudførelsen vil vi samtidigt udsende komplette projektmaterialer såsom materialelister, ultralydsinspektionsrapporter og pakkelister for at opfylde kravene til færdiggørelsesaccept og inspektion. Hvis der er vanskeligheder med montering på stedet, kan vi tilbyde online teknisk support for at hjælpe med at forløbe gnidningsløst af projektet.
Ofte stillede spørgsmål
Q1: Er dette en fysisk forarbejdningsfabrik? Kan vi arrangere et besøg?
A: Vi er en fysisk forarbejdningsfabrik. Vi tager gerne imod reservationer til besøg på stedet på værkstedet til eftersyn. Vi kan også levere videoforbindelser i realtid til værkstedet.
Spørgsmål 2: Er der en minimumsordremængde til stålkonstruktionsbehandling? Kan vi lave små prøvestykker?
A: Der er ingen hård grænse for minimumsordremængden. Både store projekter og små uregelmæssige ikke-standarddele kan tilsluttes. Vi kan behandle små prøver, og logistikomkostningerne for prøverne bæres generelt af køberen.
Spørgsmål 3: Kan vi direkte bruge byggetegningerne leveret af kunden til behandling?
A: Vi understøtter tilpasset produktion baseret på kundens tegninger. Efter at have modtaget tegningerne vil vi først foretage en procesgennemgang, markere de punkter, der skal bekræftes og justeres, og kommunikere og bekræfte inden produktionen påbegyndes.
Q4: Hvor lang tid tager den samlede produktionscyklus af komponenterne?
A: For standardkomponenter er produktionscyklussen 12-18 arbejdsdage; for kompleksformede uregelmæssige komponenter er produktionscyklussen baseret på produktionsplanen bekræftet på tegningerne.
Q5: Hvilket indhold dækker kvalitetsgarantien for stålkonstruktionskomponenter?
A: Komponenthuset giver 10 års garanti; skader forårsaget af uautoriseret skæring og modifikation, ekstern påvirkning eller overskridelse af designbelastningen er ikke dækket af garantien.
Q6: Kan vi levere relevante tekniske dokumenter til inspektion?
A: Ja, vi kan levere materialecertifikater, svejseinspektionsrapporter, belægningsinspektionsoptegnelser osv., efter behov, til projektaccept.
Købsovervejelser
Når kunder indsender krav, skal de levere komplette konstruktionstegninger og klart angive projektets placering, miljøkorrosionsgrad, vind- og snebelastningsforhold, løfteforhold på stedet og krav til projektplanen. Dette vil lette os i nøjagtigt at gennemføre demontering af tegninger, materialevalg og procesplanlægning. Overordnet proces: efterspørgselskommunikation → tegningsgennemgang og bekræftelse → omkostningsberegning → kontraktunderskrivelse → produktionsplanlægning → flere runder med kvalitetsinspektion → emballering og forsendelse.